logo
Prodotti
Dettagli dei prodotti
Casa. > Prodotti >
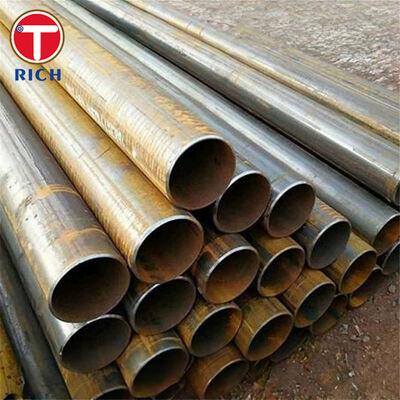
BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

MOQ: 1 tonnellata
Prezzo: 800-1000 USD/Ton
Imballaggio standard: In fasci o in cassette di legno.
Periodo di consegna: 20-30 giorni sui prodotti
metodo di pagamento: L/C, D/A, D/P, T/T
Capacità di approvvigionamento: 60000 Ton/tonnellate all'anno
Informazioni dettagliate
Luogo di origine
Zhejiang/Cina
Marca
Torich
Certificazione
ISO9001 ISO 14001 TS16949
Numero di modello
BS 6323-5
Descrizione del prodotto

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati per resistenza elettrica e saldatura per induzione

BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingLa specifica è stata sviluppata per applicazioni automobilistiche, meccaniche e di ingegneria generale in cui sono controllati diametro esterno, spessore della parete, qualità della saldatura, proprietà meccaniche,e le prestazioni di formazione sono richieste.

La norma BS 6323-5:1982 copre i gradi ERW1, ERW2, ERW3, ERW4 ed ERW5 con livelli di resistenza progressivamente più elevati.o condizioni di consegna normalizzate in base al processo di fabbricazione richiesto e alle proprietà meccaniche finali.

BS 6323-5:1982 è uno standard britannico ritirato. È stato ritirato il 24 giugno 2003 e sostituito principalmente da BS EN 10305-3, BS EN 10305-5 e BS EN 10296-1.Per componenti di ricambio o di vecchia fabbrica, BS 6323-5, il materiale può ancora essere specificato se il disegno originale, la specifica del cliente o l'elenco dei materiali approvati lo richiedono.

Specificità

Articolo Specificità
Prodotto Tubo di acciaio saldato per resistenza elettrica / saldato per induzione
Materiale Acciaio al carbonio
Norme BS 6323-5:1982
Gradi ERW1, ERW2, ERW3, ERW4, ERW5
Processo di produzione Saldatura a resistenza elettrica o a induzione a partire da strisce di acciaio
Diametro esterno tipico 6-350 mm
Spessore tipico della parete 1-30 mm
Distanze 1-12 m, personalizzabile
Sezione trasversale Per lo più rotonde; sezioni speciali soggette a un accordo di fabbricazione
Tolleranza dello spessore della parete T ≤ 3 mm: ±10%; T > 3 mm: ±8%, esclusa la zona di saldatura, se del caso
Tolleranza all' OD Dipende dal diametro e dalle condizioni di consegna; ad esempio fino a 20 mm OD: ±0,12 mm in condizioni KM
Diritta Per OD > 16 mm: massimo 2 mm per metro; deviazione totale normalmente non superiore allo 0,2% della lunghezza del tubo
Condizione della superficie Rifinitura a molino, leggermente oliata, decollata/oliata o altra finitura protettiva concordata
Trattamento termico Saldati, ricottati o normalizzati secondo le condizioni di consegna specificate
Condizione finale Fabbricazione a partire da prodotti della voce 8528
Ispezione Ispezione dimensionale, prova di trazione e prove tecnologiche applicabili
Documento di ispezione EN 10204 3.1 disponibile quando specificato in fase di ordinazione

Caratteristiche principali

Accuratezza dimensionale controllata

Diametro esterno Tolleranza all' OD
≤ 20 mm ± 0,12 mm
> 20-30 mm ± 0,15 mm
> 30-50 mm ± 0,20 mm
> 50-70 mm ± 0,25 mm
> 70-90 mm ± 0,30 mm
> 90-110 mm ± 0,35 mm
> 110-130 mm ± 0,45 mm
> 130-150 mm ± 0,55 mm
> 150-170 mm ± 0,65 mm
> 170 mm ±0,75% di DO


Livelli di resistenza definiti

I cinque gradi di ERW forniscono una gamma strutturata di proprietà meccaniche: in condizioni normalizzate, la resistenza minima varia da circa 155 MPa per ERW1 a 340 MPa per ERW5.consentendo la selezione del materiale in base al carico di formazione, resistenza strutturale e progettazione dei componenti.

Formabilità controllata mediante condizione di consegna

I tubi saldati forniscono una maggiore resistenza generata dal processo di formazione dei tubi, mentre la ricottura o la normalizzazione riducono lo stress residuo di formazione e migliorano la duttilità.Questa distinzione è importante quando il tubo subirà successivamente la piegatura, finitura, lavaggio, appiattimento, saldatura o brasatura.

Saldatura longitudinale coerente

I bordi delle strisce sono uniti continuamente mediante resistenza o riscaldamento per induzione senza metalli di riempimento convenzionali.e l'eliminazione delle perline di saldatura fornisce un giunto longitudinale continuo adatto alla fabbricazione meccanica.

I nostri vantaggi

1Come si controlla l'integrità della saldatura per i componenti che richiedono piegatura o appiattimento?

Per le parti meccaniche automobilistiche e fabbricate, la solitudine nominale è insufficiente.Un tubo può soddisfare i requisiti chimici, pur non riuscendo durante la piegatura se la qualità della saldatura o l'input di calore non è coerente.

La produzione può quindi essere controllata attraverso la preparazione del bordo della striscia, il monitoraggio della corrente di saldatura, il controllo delle perline di saldatura, l'ispezione dimensionale e le prove di appiattimento o di formazione rappresentative.Per parti con deformazioni gravi, il raggio di piegatura previsto e la successiva operazione di modellazione devono essere forniti prima della produzione, in modo da poter selezionare il grado e le condizioni di consegna appropriati.

2Come si gestiscono i cambiamenti dimensionali dopo l'annealing o la normalizzazione?

Il trattamento termico può modificare il diametro del tubo, l'ovalità, la rettitudine e le proprietà meccaniche.Questo è particolarmente importante per gli acquirenti che lavorano il tubo o lo inseriscono in assemblaggi a stretta tolleranza.

Le dimensioni devono quindi essere specificate insieme alle condizioni di consegna richieste.mentre i tubi trattati termicamente GKM/GZF o NKM/NZF sono valutati utilizzando la classe di tolleranza applicabile alla condizione termicamente trattata finaleL'ispezione finale dell'OD, dello spessore della parete, della rettitudine e della lunghezza viene eseguita dopo il trattamento termico specificato, piuttosto che basarsi solo sulle dimensioni del pretrattamento.

3Come possono essere gestiti i requisiti legacy BS 6323-5 nei progetti attuali?

La norma BS 6323-5:1982 è stata ritirata, ma molti disegni automobilistici e di macchinari consolidati continuano a fare riferimento ai gradi ERW1-ERW5.

Per gli ordini precedenti, la specifica dei materiali dovrebbe rimanere rintracciabile alla norma BS 6323-5, quando richiesto contrattualmente.o BS EN 10296-1 deve essere valutata in funzione della forma del tubo, precisione dimensionale, condizione di consegna e applicazione prevista. La sostituzione del grado non dovrebbe basarsi solo sulla resistenza alla trazione; la chimica, la resistenza al rendimento, l'allungamento, le tolleranze,trattamento termico, e i requisiti di prova dovrebbero essere rivisti.

Norme di esecuzione

Sistema standard Norma pertinente Portata
BS BS 6323-5 Tubi di acciaio saldatura ad induzione per autoveicoli, macchine e ingegneria generale
Classificazione EN 10305-3 tubi di acciaio di precisione saldati a freddo
Classificazione EN 10305-5 tubi di acciaio di precisione quadrati e rettangolari saldatissimi o a freddo
Classificazione EN 10296-1 tubi circolari di acciaio saldatissimi, per ingegneria meccanica o generale
ASTM ASTM A513 Tubini meccanici di acciaio di carbonio e di acciaio legato, saldati a resistenza elettrica
JIS JIS G3445 tubi di acciaio al carbonio per macchine
Gran Bretagna GB/T 6728 Profilati di acciaio per la costruzione di strutture vuote, di forma fredda; utilizzati, se del caso, per profilati di acciaio per la costruzione di strutture saldate
GOST GOST 10704 / GOST 10705 tubi di acciaio longitudinali saldati elettricamente; requisiti dimensionali e tecnici


Applicazione

Tubo trasversale del sedile dell'automobile

Un'applicazione specifica è il membro trasversale tubolare utilizzato in un telaio di sedile per automobili.

Il componente richiede un diametro esterno controllato per il posizionamento degli apparecchi e le parti di accoppiamento, un allungamento sufficiente per la piegatura e la formazione delle estremità, un'integrità della saldatura ripetibile durante la deformazione,e resistenza alla trazione e alla resa adeguate per resistere a carichi di servizio.

I gradi BS 6323-5 di resistenza inferiore e media quali ERW1, ERW2 o ERW3 possono essere selezionati a seconda della struttura del sedile, del diametro del tubo, dello spessore della parete, del raggio di piegatura,e resistenza post-formazione richiestaLe condizioni di consegna annealizzate o normalizzate possono essere prese in considerazione quando è necessaria una formazione severa.

Composizione chimica

Grado C Max. % Si Max. % Mn Max. % P Max. % S Max. %
ERW1 0.13 ️ 0.60 0.050 0.050
ERW2 0.16 ️ 0.70 0.050 0.050
ERW3 0.20 0.35 0.90 0.050 0.050
ERW4 0.25 0.35 1.20 0.050 0.050
ERW5 0.23 0.50 1.50 0.050 0.050


Proprietà meccaniche


Grado Resistenza minima al rendimento Re, MPa Resistenza alla trazione minima Rm, MPa Allungamento minimo A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

A titolo di confronto, la condizione KM in stato di saldatura fornisce diversi livelli di proprietà meccaniche a causa del processo di formazione e saldatura.

Grado KM Resistenza minima alla resa, MPa KM Resistenza alla trazione minima, MPa L'allungamento minimo D/t ≤ 20, % L'allungamento minimo D/t > 20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione     BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione     BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


D: Lei è una società commerciale o un produttore?

A: produttore, può anche fare trading.


D: Quanto tempo avete per consegnare?

R: In generale, sono 10-15 giorni se le merci sono in magazzino, o sono 30-40 giorni se le merci non sono in magazzino, dipende dalla quantità.


D: Fornisci dei campioni? Sono gratuiti o extra?

R: Sì, potremmo offrire il campione gratuitamente, ma dobbiamo pagare il costo del trasporto.


D: Quali sono i vostri termini di pagamento?

R: Pagamento <=2000USD, 100% in anticipo. Pagamento>=2000USD, 30% T/T in anticipo, saldo prima della spedizione.

Se avete altre domande, pls sentitevi liberi di contattarmi.

Prodotti
Dettagli dei prodotti
BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione
MOQ: 1 tonnellata
Prezzo: 800-1000 USD/Ton
Imballaggio standard: In fasci o in cassette di legno.
Periodo di consegna: 20-30 giorni sui prodotti
metodo di pagamento: L/C, D/A, D/P, T/T
Capacità di approvvigionamento: 60000 Ton/tonnellate all'anno
Informazioni dettagliate
Luogo di origine
Zhejiang/Cina
Marca
Torich
Certificazione
ISO9001 ISO 14001 TS16949
Numero di modello
BS 6323-5
Quantità di ordine minimo:
1 tonnellata
Prezzo:
800-1000 USD/Ton
Imballaggi particolari:
In fasci o in cassette di legno.
Tempi di consegna:
20-30 giorni sui prodotti
Termini di pagamento:
L/C, D/A, D/P, T/T
Capacità di alimentazione:
60000 Ton/tonnellate all'anno
Descrizione del prodotto

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati per resistenza elettrica e saldatura per induzione

BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingLa specifica è stata sviluppata per applicazioni automobilistiche, meccaniche e di ingegneria generale in cui sono controllati diametro esterno, spessore della parete, qualità della saldatura, proprietà meccaniche,e le prestazioni di formazione sono richieste.

La norma BS 6323-5:1982 copre i gradi ERW1, ERW2, ERW3, ERW4 ed ERW5 con livelli di resistenza progressivamente più elevati.o condizioni di consegna normalizzate in base al processo di fabbricazione richiesto e alle proprietà meccaniche finali.

BS 6323-5:1982 è uno standard britannico ritirato. È stato ritirato il 24 giugno 2003 e sostituito principalmente da BS EN 10305-3, BS EN 10305-5 e BS EN 10296-1.Per componenti di ricambio o di vecchia fabbrica, BS 6323-5, il materiale può ancora essere specificato se il disegno originale, la specifica del cliente o l'elenco dei materiali approvati lo richiedono.

Specificità

Articolo Specificità
Prodotto Tubo di acciaio saldato per resistenza elettrica / saldato per induzione
Materiale Acciaio al carbonio
Norme BS 6323-5:1982
Gradi ERW1, ERW2, ERW3, ERW4, ERW5
Processo di produzione Saldatura a resistenza elettrica o a induzione a partire da strisce di acciaio
Diametro esterno tipico 6-350 mm
Spessore tipico della parete 1-30 mm
Distanze 1-12 m, personalizzabile
Sezione trasversale Per lo più rotonde; sezioni speciali soggette a un accordo di fabbricazione
Tolleranza dello spessore della parete T ≤ 3 mm: ±10%; T > 3 mm: ±8%, esclusa la zona di saldatura, se del caso
Tolleranza all' OD Dipende dal diametro e dalle condizioni di consegna; ad esempio fino a 20 mm OD: ±0,12 mm in condizioni KM
Diritta Per OD > 16 mm: massimo 2 mm per metro; deviazione totale normalmente non superiore allo 0,2% della lunghezza del tubo
Condizione della superficie Rifinitura a molino, leggermente oliata, decollata/oliata o altra finitura protettiva concordata
Trattamento termico Saldati, ricottati o normalizzati secondo le condizioni di consegna specificate
Condizione finale Fabbricazione a partire da prodotti della voce 8528
Ispezione Ispezione dimensionale, prova di trazione e prove tecnologiche applicabili
Documento di ispezione EN 10204 3.1 disponibile quando specificato in fase di ordinazione

Caratteristiche principali

Accuratezza dimensionale controllata

Diametro esterno Tolleranza all' OD
≤ 20 mm ± 0,12 mm
> 20-30 mm ± 0,15 mm
> 30-50 mm ± 0,20 mm
> 50-70 mm ± 0,25 mm
> 70-90 mm ± 0,30 mm
> 90-110 mm ± 0,35 mm
> 110-130 mm ± 0,45 mm
> 130-150 mm ± 0,55 mm
> 150-170 mm ± 0,65 mm
> 170 mm ±0,75% di DO


Livelli di resistenza definiti

I cinque gradi di ERW forniscono una gamma strutturata di proprietà meccaniche: in condizioni normalizzate, la resistenza minima varia da circa 155 MPa per ERW1 a 340 MPa per ERW5.consentendo la selezione del materiale in base al carico di formazione, resistenza strutturale e progettazione dei componenti.

Formabilità controllata mediante condizione di consegna

I tubi saldati forniscono una maggiore resistenza generata dal processo di formazione dei tubi, mentre la ricottura o la normalizzazione riducono lo stress residuo di formazione e migliorano la duttilità.Questa distinzione è importante quando il tubo subirà successivamente la piegatura, finitura, lavaggio, appiattimento, saldatura o brasatura.

Saldatura longitudinale coerente

I bordi delle strisce sono uniti continuamente mediante resistenza o riscaldamento per induzione senza metalli di riempimento convenzionali.e l'eliminazione delle perline di saldatura fornisce un giunto longitudinale continuo adatto alla fabbricazione meccanica.

I nostri vantaggi

1Come si controlla l'integrità della saldatura per i componenti che richiedono piegatura o appiattimento?

Per le parti meccaniche automobilistiche e fabbricate, la solitudine nominale è insufficiente.Un tubo può soddisfare i requisiti chimici, pur non riuscendo durante la piegatura se la qualità della saldatura o l'input di calore non è coerente.

La produzione può quindi essere controllata attraverso la preparazione del bordo della striscia, il monitoraggio della corrente di saldatura, il controllo delle perline di saldatura, l'ispezione dimensionale e le prove di appiattimento o di formazione rappresentative.Per parti con deformazioni gravi, il raggio di piegatura previsto e la successiva operazione di modellazione devono essere forniti prima della produzione, in modo da poter selezionare il grado e le condizioni di consegna appropriati.

2Come si gestiscono i cambiamenti dimensionali dopo l'annealing o la normalizzazione?

Il trattamento termico può modificare il diametro del tubo, l'ovalità, la rettitudine e le proprietà meccaniche.Questo è particolarmente importante per gli acquirenti che lavorano il tubo o lo inseriscono in assemblaggi a stretta tolleranza.

Le dimensioni devono quindi essere specificate insieme alle condizioni di consegna richieste.mentre i tubi trattati termicamente GKM/GZF o NKM/NZF sono valutati utilizzando la classe di tolleranza applicabile alla condizione termicamente trattata finaleL'ispezione finale dell'OD, dello spessore della parete, della rettitudine e della lunghezza viene eseguita dopo il trattamento termico specificato, piuttosto che basarsi solo sulle dimensioni del pretrattamento.

3Come possono essere gestiti i requisiti legacy BS 6323-5 nei progetti attuali?

La norma BS 6323-5:1982 è stata ritirata, ma molti disegni automobilistici e di macchinari consolidati continuano a fare riferimento ai gradi ERW1-ERW5.

Per gli ordini precedenti, la specifica dei materiali dovrebbe rimanere rintracciabile alla norma BS 6323-5, quando richiesto contrattualmente.o BS EN 10296-1 deve essere valutata in funzione della forma del tubo, precisione dimensionale, condizione di consegna e applicazione prevista. La sostituzione del grado non dovrebbe basarsi solo sulla resistenza alla trazione; la chimica, la resistenza al rendimento, l'allungamento, le tolleranze,trattamento termico, e i requisiti di prova dovrebbero essere rivisti.

Norme di esecuzione

Sistema standard Norma pertinente Portata
BS BS 6323-5 Tubi di acciaio saldatura ad induzione per autoveicoli, macchine e ingegneria generale
Classificazione EN 10305-3 tubi di acciaio di precisione saldati a freddo
Classificazione EN 10305-5 tubi di acciaio di precisione quadrati e rettangolari saldatissimi o a freddo
Classificazione EN 10296-1 tubi circolari di acciaio saldatissimi, per ingegneria meccanica o generale
ASTM ASTM A513 Tubini meccanici di acciaio di carbonio e di acciaio legato, saldati a resistenza elettrica
JIS JIS G3445 tubi di acciaio al carbonio per macchine
Gran Bretagna GB/T 6728 Profilati di acciaio per la costruzione di strutture vuote, di forma fredda; utilizzati, se del caso, per profilati di acciaio per la costruzione di strutture saldate
GOST GOST 10704 / GOST 10705 tubi di acciaio longitudinali saldati elettricamente; requisiti dimensionali e tecnici


Applicazione

Tubo trasversale del sedile dell'automobile

Un'applicazione specifica è il membro trasversale tubolare utilizzato in un telaio di sedile per automobili.

Il componente richiede un diametro esterno controllato per il posizionamento degli apparecchi e le parti di accoppiamento, un allungamento sufficiente per la piegatura e la formazione delle estremità, un'integrità della saldatura ripetibile durante la deformazione,e resistenza alla trazione e alla resa adeguate per resistere a carichi di servizio.

I gradi BS 6323-5 di resistenza inferiore e media quali ERW1, ERW2 o ERW3 possono essere selezionati a seconda della struttura del sedile, del diametro del tubo, dello spessore della parete, del raggio di piegatura,e resistenza post-formazione richiestaLe condizioni di consegna annealizzate o normalizzate possono essere prese in considerazione quando è necessaria una formazione severa.

Composizione chimica

Grado C Max. % Si Max. % Mn Max. % P Max. % S Max. %
ERW1 0.13 ️ 0.60 0.050 0.050
ERW2 0.16 ️ 0.70 0.050 0.050
ERW3 0.20 0.35 0.90 0.050 0.050
ERW4 0.25 0.35 1.20 0.050 0.050
ERW5 0.23 0.50 1.50 0.050 0.050


Proprietà meccaniche


Grado Resistenza minima al rendimento Re, MPa Resistenza alla trazione minima Rm, MPa Allungamento minimo A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

A titolo di confronto, la condizione KM in stato di saldatura fornisce diversi livelli di proprietà meccaniche a causa del processo di formazione e saldatura.

Grado KM Resistenza minima alla resa, MPa KM Resistenza alla trazione minima, MPa L'allungamento minimo D/t ≤ 20, % L'allungamento minimo D/t > 20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione     BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione     BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione

BS 6323-5 Tubi di acciaio saldati a resistenza elettrica e saldati per induzione


D: Lei è una società commerciale o un produttore?

A: produttore, può anche fare trading.


D: Quanto tempo avete per consegnare?

R: In generale, sono 10-15 giorni se le merci sono in magazzino, o sono 30-40 giorni se le merci non sono in magazzino, dipende dalla quantità.


D: Fornisci dei campioni? Sono gratuiti o extra?

R: Sì, potremmo offrire il campione gratuitamente, ma dobbiamo pagare il costo del trasporto.


D: Quali sono i vostri termini di pagamento?

R: Pagamento <=2000USD, 100% in anticipo. Pagamento>=2000USD, 30% T/T in anticipo, saldo prima della spedizione.

Se avete altre domande, pls sentitevi liberi di contattarmi.