| MOQ: | 1TON |
| Prezzo: | 800-1000 USD/Ton |
| Imballaggio standard: | In fasci o in cassette di legno. |
| Periodo di consegna: | 20-30 giorni sui prodotti |
| metodo di pagamento: | L/C, D/A, D/P, T/T |
| Capacità di approvvigionamento: | 60000 Ton/tonnellate all'anno |
![]()
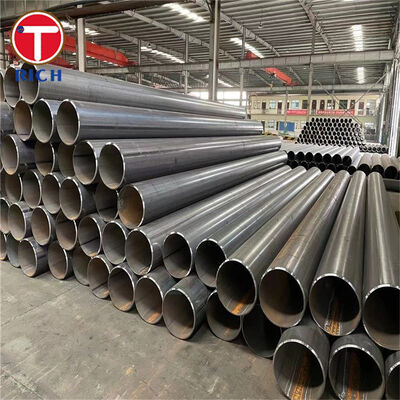
I tubi saldati a fusione elettrica in acciaio ASTM A671 sono fabbricati da piastre in acciaio al carbonio o in lega di qualità per recipienti a pressione con aggiunta di metallo d'apporto durante la saldatura. Sono progettati principalmente per sistemi di tubazioni ad alta pressione che operano a temperature atmosferiche e inferiori.
Il grado ASTM A671 identifica la piastra per recipienti a pressione utilizzata per la produzione del tubo, mentre il numero di classe definisce il trattamento termico richiesto del tubo, l'esame radiografico e la condizione di prova di pressione. I gradi comuni di acciaio al carbonio includono CB60, CB65, CB70, CC60, CC65 e CC70. Per le tubazioni a pressione a bassa temperatura, la serie CC a grana fine prodotta da piastre ASTM A516/A516M è frequentemente specificata.
ASTM A671 copre nominalmente tubi con un diametro esterno di 400 mm o superiore e uno spessore di parete di 6 mm o maggiore. Possono essere forniti anche altri dimensioni quando vengono soddisfatti tutti i requisiti applicabili della specifica.
| Articolo | Specifica |
|---|---|
| Prodotto | Tubo saldato a fusione elettrica in acciaio |
| Standard di produzione | ASTM A671/A671M |
| Materiale | Piastra in acciaio al carbonio o in lega di qualità per recipienti a pressione |
| Processo di produzione | Saldatura a fusione elettrica con metallo d'apporto |
| Gradi comuni | CA55, CB60, CB65, CB70, CC60, CC65, CC70, CD70, CD80 e altri gradi ASTM A671 |
| Gradi raccomandati per basse temperature | CC60, CC65, CC70 e gradi di nichel/lega specificati dal progetto |
| Diametro esterno | Nominalmente ≥400 mm; altre dimensioni disponibili soggette a conformità della specifica |
| Spessore della parete | Nominalmente ≥6 mm; altre dimensioni disponibili soggette a conformità della specifica |
| Lunghezza | 1–12 m, personalizzabile |
| Tolleranza diametro esterno | ±0,5% del diametro esterno specificato, basato sulla misurazione circonferenziale |
| Ovalizzazione | Differenza massima dell'1% tra diametro esterno maggiore e minore |
| Tolleranza spessore parete | Lo spessore minimo effettivo della parete non deve essere inferiore di oltre 0,3 mm allo spessore nominale specificato |
| Rettilineità / Allineamento | Deviazione massima di 3 mm sotto un righello di 3 m |
| Tolleranza lunghezza | Estremità non lavorate: -0 / +13 mm |
| Condizione superficiale | Nudo, sabbiato, primerizzato in officina o rivestito come specificato |
| Estremità del tubo | Estremità piana, estremità smussata o estremità lavorata |
| Trattamento termico | Nessuno, distensato, normalizzato, normalizzato e rinvenuto, temprato e rinvenuto, o altro trattamento secondo la classe specificata |
| Esame della saldatura | Secondo la designazione di classe ASTM A671 |
| Prova di pressione | Secondo la designazione di classe ASTM A671 |
| Test aggiuntivi | Test di impatto, NDT, UT della piastra o test supplementari quando specificato dall'ordine di acquisto |
ASTM A671 non utilizza il grado da solo per definire la condizione del tubo finito.
Ad esempio:
ASTM A671 CC60 Classe 22
CC60 identifica il tubo fabbricato da piastra in acciaio al carbonio a grana fine ucciso ASTM A516/A516M Grado 60.
Classe 22 significa:
Il tubo viene distensato dopo la saldatura.
Le saldature vengono esaminate radiograficamente.
Il tubo viene sottoposto a prova di pressione.
Questa identificazione grado-più-classe è importante quando si specificano tubi per sistemi a pressione perché due tubi dello stesso grado possono avere condizioni di trattamento termico e ispezione diverse.
ASTM A671 stabilisce limiti dimensionali appropriati per tubi a pressione fabbricati:
Tolleranza diametro esterno: ±0,5%
Ovalizzazione massima: 1%
Deviazione di allineamento: massimo 3 mm su 3 m
Spessore minimo della parete: non inferiore di oltre 0,3 mm allo spessore nominale
Tolleranza lunghezza non lavorata: -0 / +13 mm
Questi controlli sono particolarmente importanti per la saldatura in cantiere di grande diametro, l'allineamento delle flange, la fabbricazione di spool e la preparazione dei giunti circonferenziali.
ASTM A671 fornisce classi di produzione multiple in modo che l'ispezione possa essere adattata ai requisiti del progetto.
| Classe | Trattamento termico del tubo | Esame radiografico | Prova di pressione |
|---|---|---|---|
| 10 | Nessuno | No | No |
| 11 | Nessuno | Sì | No |
| 12 | Nessuno | Sì | Sì |
| 13 | Nessuno | No | Sì |
| 20 | Distensato | No | No |
| 21 | Distensato | Sì | No |
| 22 | Distensato | Sì | Sì |
| 23 | Distensato | No | Sì |
| 30 | Normalizzato | No | No |
| 31 | Normalizzato | Sì | No |
| 32 | Normalizzato | Sì | Sì |
| 33 | Normalizzato | No | Sì |
| 40 | Normalizzato e rinvenuto | No | No |
| 41 | Normalizzato e rinvenuto | Sì | No |
| 42 | Normalizzato e rinvenuto | Sì | Sì |
| 43 | Normalizzato e rinvenuto | No | Sì |
| 50 | Temprato e rinvenuto | No | No |
| 51 | Temprato e rinvenuto | Sì | No |
| 52 | Temprato e rinvenuto | Sì | Sì |
| 53 | Temprato e rinvenuto | No | Sì |
Sono disponibili classi aggiuntive di trattamento termico per precipitazione per gradi di lega applicabili.
Un rischio comune di approvvigionamento è specificare solo “ASTM A671 CC60” senza definire la classe richiesta. Il grado da solo identifica la piastra di base ma non definisce completamente il trattamento termico, la radiografia o la prova di pressione.
Prima della produzione, la descrizione del materiale può quindi essere confermata in un formato completo come:
ASTM A671/A671M CC60 Classe 22
Il percorso di produzione può quindi essere abbinato direttamente all'ordine:
Piastra per recipienti a pressione → formatura → saldatura EFW → distensione → esame radiografico → prova di pressione → ispezione dimensionale.
Ciò riduce l'ambiguità tra l'ordine di acquisto, il percorso di produzione, il piano di ispezione e la documentazione del materiale.
Per i progetti che richiedono un esame verificato della saldatura, le classi 11/12, 21/22, 31/32, 41/42 e 51/52 includono requisiti di esame radiografico secondo ASTM A671.
Dove viene ordinata la corrispondente classe sottoposta a prova di pressione, ogni lotto di produzione può anche essere documentato con i relativi registri di prova di pressione.
La documentazione di ispezione disponibile può includere:
Tracciabilità del numero di lotto del materiale
Certificati del materiale della piastra
Identificazione della procedura di saldatura
Registri dell'esame radiografico
Registri delle prove di pressione
Rapporti di prova meccanica
Rapporti di ispezione dimensionale
Certificato di ispezione finale del materiale
Possono essere incorporati test NDT o di impatto supplementari quando richiesto dalla specifica del progetto.
I tubi EFW di grandi dimensioni richiedono più del controllo nominale del diametro esterno e dello spessore della parete. L'ovalizzazione e l'allineamento longitudinale influiscono direttamente sulla preparazione della saldatura circonferenziale in cantiere.
I tubi finiti vengono quindi controllati rispetto ai limiti dimensionali ASTM A671, tra cui:
Diametro esterno: ±0,5%
Ovalizzazione: ≤1%
Allineamento: ≤3 mm su 3 m
Spessore minimo della parete: non inferiore di oltre 0,3 mm allo spessore nominale
Per i progetti di fabbricazione, punti di ispezione dimensionali aggiuntivi come diametro dell'estremità, squadratura dell'estremità, geometria della smussatura, circonferenza e lunghezza del tubo possono essere inclusi nel piano di ispezione.
| Sistema standard | Standard pertinente | Descrizione |
|---|---|---|
| ASTM | ASTM A671/A671M | Tubi saldati a fusione elettrica in acciaio per temperature atmosferiche e inferiori |
| ASTM | ASTM A20/A20M | Requisiti generali per piastre in acciaio utilizzate per recipienti a pressione |
| ASTM | ASTM A370 | Metodi di prova meccanica per prodotti in acciaio |
| EN | EN 10217 Serie | Tubi saldati in acciaio per scopi di pressione; il grado del materiale deve essere selezionato in base alle condizioni di servizio |
| JIS | JIS G 3460 | Tubi in acciaio per servizio a bassa temperatura |
| GOST | Specifica applicabile per tubi a pressione GOST | I requisiti di grado e progettazione devono essere verificati rispetto alla specifica del singolo progetto |
| GB | Specifica applicabile per tubazioni a pressione o a bassa temperatura GB/T | L'equivalenza dei materiali deve essere verificata tramite chimica, proprietà meccaniche, requisiti di impatto e percorso di produzione |
I gradi ASTM, EN, JIS, GOST e GB non devono essere considerati automaticamente intercambiabili. La sostituzione deve essere confermata rispetto alla composizione chimica, alla resistenza meccanica, alla temperatura di prova di impatto, al processo di saldatura, al trattamento termico, ai requisiti di ispezione e al codice di progettazione della pressione applicabile.
I tubi EFW ASTM A671 CC60 o CC65 possono essere specificati per collettori di trasferimento di gas naturale a bassa temperatura di grande diametro presso impianti di movimentazione GNL quando il grado, la classe, i requisiti di prova di impatto, la temperatura di progettazione e il codice di tubazioni applicabile sono verificati dall'ingegnere di progetto.
Per questa applicazione, la Classe 22 o la Classe 32 sono comunemente considerate dove il trattamento termico post-saldatura o la normalizzazione, l'esame radiografico della saldatura e la prova di pressione sono richiesti dalla specifica del progetto.
La selezione esatta del materiale deve basarsi sulla temperatura minima del metallo di progetto e sulle prestazioni di impatto Charpy richieste piuttosto che sulla sola resistenza del tubo.
I seguenti valori mostrano i requisiti rappresentativi della chimica delle piastre ASTM utilizzati per produrre cinque gradi comuni di tubi in acciaio al carbonio ASTM A671.
I valori si basano sull'analisi del calore. I limiti di carbonio mostrati di seguito si applicano alle piastre A515 fino a 25 mm di spessore e alle piastre A516 fino a 12,5 mm di spessore. I limiti di carbonio aumentano per determinati spessori di piastra maggiori; pertanto, lo spessore di piastra applicabile deve sempre essere verificato rispetto al requisito ASTM A515/A515M o ASTM A516/A516M corrispondente.
| Grado ASTM A671 | Piastra di base | C Max. % | Mn % | Si % | P Max. % | S Max. % |
|---|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 0,24 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CB65 | ASTM A515 Gr.65 | 0,28 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CC60 | ASTM A516 Gr.60 | 0,21 | 0,60–0,90* | 0,15–0,40 | 0,025 | 0,025 |
| CC65 | ASTM A516 Gr.65 | 0,24 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
| CC70 | ASTM A516 Gr.70 | 0,27 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
Il grado del tubo ASTM A671 deriva il suo livello di resistenza del metallo di base dalla specifica corrispondente della piastra per recipienti a pressione.
| Grado ASTM A671 | Piastra di base | Resistenza allo snervamento Min. MPa | Resistenza alla trazione MPa | Allungamento in 50 mm Min. % | Allungamento in 200 mm Min. % |
|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 220 | 415–550 | 25 | 21 |
| CB65 | ASTM A515 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC60 | ASTM A516 Gr.60 | 220 | 415–550 | 25 | 21 |
| CC65 | ASTM A516 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC70 | ASTM A516 Gr.70 | 260 | 485–620 | 21 | 17 |
![]()
![]()
![]()
![]()
R: produttore, possiamo anche fare commercio.
R: In generale, sono 10-15 giorni se le merci sono in magazzino, o sono 30-40 giorni se le merci non sono in magazzino, è secondo la quantità.
R: Sì, potremmo offrire il campione gratuitamente ma dobbiamo pagare il costo del trasporto.
R: Pagamento=2000USD, 30% T/T in anticipo, saldo prima della spedizione.
Se hai un'altra domanda, non esitare a contattarmi.
| MOQ: | 1TON |
| Prezzo: | 800-1000 USD/Ton |
| Imballaggio standard: | In fasci o in cassette di legno. |
| Periodo di consegna: | 20-30 giorni sui prodotti |
| metodo di pagamento: | L/C, D/A, D/P, T/T |
| Capacità di approvvigionamento: | 60000 Ton/tonnellate all'anno |
![]()
I tubi saldati a fusione elettrica in acciaio ASTM A671 sono fabbricati da piastre in acciaio al carbonio o in lega di qualità per recipienti a pressione con aggiunta di metallo d'apporto durante la saldatura. Sono progettati principalmente per sistemi di tubazioni ad alta pressione che operano a temperature atmosferiche e inferiori.
Il grado ASTM A671 identifica la piastra per recipienti a pressione utilizzata per la produzione del tubo, mentre il numero di classe definisce il trattamento termico richiesto del tubo, l'esame radiografico e la condizione di prova di pressione. I gradi comuni di acciaio al carbonio includono CB60, CB65, CB70, CC60, CC65 e CC70. Per le tubazioni a pressione a bassa temperatura, la serie CC a grana fine prodotta da piastre ASTM A516/A516M è frequentemente specificata.
ASTM A671 copre nominalmente tubi con un diametro esterno di 400 mm o superiore e uno spessore di parete di 6 mm o maggiore. Possono essere forniti anche altri dimensioni quando vengono soddisfatti tutti i requisiti applicabili della specifica.
| Articolo | Specifica |
|---|---|
| Prodotto | Tubo saldato a fusione elettrica in acciaio |
| Standard di produzione | ASTM A671/A671M |
| Materiale | Piastra in acciaio al carbonio o in lega di qualità per recipienti a pressione |
| Processo di produzione | Saldatura a fusione elettrica con metallo d'apporto |
| Gradi comuni | CA55, CB60, CB65, CB70, CC60, CC65, CC70, CD70, CD80 e altri gradi ASTM A671 |
| Gradi raccomandati per basse temperature | CC60, CC65, CC70 e gradi di nichel/lega specificati dal progetto |
| Diametro esterno | Nominalmente ≥400 mm; altre dimensioni disponibili soggette a conformità della specifica |
| Spessore della parete | Nominalmente ≥6 mm; altre dimensioni disponibili soggette a conformità della specifica |
| Lunghezza | 1–12 m, personalizzabile |
| Tolleranza diametro esterno | ±0,5% del diametro esterno specificato, basato sulla misurazione circonferenziale |
| Ovalizzazione | Differenza massima dell'1% tra diametro esterno maggiore e minore |
| Tolleranza spessore parete | Lo spessore minimo effettivo della parete non deve essere inferiore di oltre 0,3 mm allo spessore nominale specificato |
| Rettilineità / Allineamento | Deviazione massima di 3 mm sotto un righello di 3 m |
| Tolleranza lunghezza | Estremità non lavorate: -0 / +13 mm |
| Condizione superficiale | Nudo, sabbiato, primerizzato in officina o rivestito come specificato |
| Estremità del tubo | Estremità piana, estremità smussata o estremità lavorata |
| Trattamento termico | Nessuno, distensato, normalizzato, normalizzato e rinvenuto, temprato e rinvenuto, o altro trattamento secondo la classe specificata |
| Esame della saldatura | Secondo la designazione di classe ASTM A671 |
| Prova di pressione | Secondo la designazione di classe ASTM A671 |
| Test aggiuntivi | Test di impatto, NDT, UT della piastra o test supplementari quando specificato dall'ordine di acquisto |
ASTM A671 non utilizza il grado da solo per definire la condizione del tubo finito.
Ad esempio:
ASTM A671 CC60 Classe 22
CC60 identifica il tubo fabbricato da piastra in acciaio al carbonio a grana fine ucciso ASTM A516/A516M Grado 60.
Classe 22 significa:
Il tubo viene distensato dopo la saldatura.
Le saldature vengono esaminate radiograficamente.
Il tubo viene sottoposto a prova di pressione.
Questa identificazione grado-più-classe è importante quando si specificano tubi per sistemi a pressione perché due tubi dello stesso grado possono avere condizioni di trattamento termico e ispezione diverse.
ASTM A671 stabilisce limiti dimensionali appropriati per tubi a pressione fabbricati:
Tolleranza diametro esterno: ±0,5%
Ovalizzazione massima: 1%
Deviazione di allineamento: massimo 3 mm su 3 m
Spessore minimo della parete: non inferiore di oltre 0,3 mm allo spessore nominale
Tolleranza lunghezza non lavorata: -0 / +13 mm
Questi controlli sono particolarmente importanti per la saldatura in cantiere di grande diametro, l'allineamento delle flange, la fabbricazione di spool e la preparazione dei giunti circonferenziali.
ASTM A671 fornisce classi di produzione multiple in modo che l'ispezione possa essere adattata ai requisiti del progetto.
| Classe | Trattamento termico del tubo | Esame radiografico | Prova di pressione |
|---|---|---|---|
| 10 | Nessuno | No | No |
| 11 | Nessuno | Sì | No |
| 12 | Nessuno | Sì | Sì |
| 13 | Nessuno | No | Sì |
| 20 | Distensato | No | No |
| 21 | Distensato | Sì | No |
| 22 | Distensato | Sì | Sì |
| 23 | Distensato | No | Sì |
| 30 | Normalizzato | No | No |
| 31 | Normalizzato | Sì | No |
| 32 | Normalizzato | Sì | Sì |
| 33 | Normalizzato | No | Sì |
| 40 | Normalizzato e rinvenuto | No | No |
| 41 | Normalizzato e rinvenuto | Sì | No |
| 42 | Normalizzato e rinvenuto | Sì | Sì |
| 43 | Normalizzato e rinvenuto | No | Sì |
| 50 | Temprato e rinvenuto | No | No |
| 51 | Temprato e rinvenuto | Sì | No |
| 52 | Temprato e rinvenuto | Sì | Sì |
| 53 | Temprato e rinvenuto | No | Sì |
Sono disponibili classi aggiuntive di trattamento termico per precipitazione per gradi di lega applicabili.
Un rischio comune di approvvigionamento è specificare solo “ASTM A671 CC60” senza definire la classe richiesta. Il grado da solo identifica la piastra di base ma non definisce completamente il trattamento termico, la radiografia o la prova di pressione.
Prima della produzione, la descrizione del materiale può quindi essere confermata in un formato completo come:
ASTM A671/A671M CC60 Classe 22
Il percorso di produzione può quindi essere abbinato direttamente all'ordine:
Piastra per recipienti a pressione → formatura → saldatura EFW → distensione → esame radiografico → prova di pressione → ispezione dimensionale.
Ciò riduce l'ambiguità tra l'ordine di acquisto, il percorso di produzione, il piano di ispezione e la documentazione del materiale.
Per i progetti che richiedono un esame verificato della saldatura, le classi 11/12, 21/22, 31/32, 41/42 e 51/52 includono requisiti di esame radiografico secondo ASTM A671.
Dove viene ordinata la corrispondente classe sottoposta a prova di pressione, ogni lotto di produzione può anche essere documentato con i relativi registri di prova di pressione.
La documentazione di ispezione disponibile può includere:
Tracciabilità del numero di lotto del materiale
Certificati del materiale della piastra
Identificazione della procedura di saldatura
Registri dell'esame radiografico
Registri delle prove di pressione
Rapporti di prova meccanica
Rapporti di ispezione dimensionale
Certificato di ispezione finale del materiale
Possono essere incorporati test NDT o di impatto supplementari quando richiesto dalla specifica del progetto.
I tubi EFW di grandi dimensioni richiedono più del controllo nominale del diametro esterno e dello spessore della parete. L'ovalizzazione e l'allineamento longitudinale influiscono direttamente sulla preparazione della saldatura circonferenziale in cantiere.
I tubi finiti vengono quindi controllati rispetto ai limiti dimensionali ASTM A671, tra cui:
Diametro esterno: ±0,5%
Ovalizzazione: ≤1%
Allineamento: ≤3 mm su 3 m
Spessore minimo della parete: non inferiore di oltre 0,3 mm allo spessore nominale
Per i progetti di fabbricazione, punti di ispezione dimensionali aggiuntivi come diametro dell'estremità, squadratura dell'estremità, geometria della smussatura, circonferenza e lunghezza del tubo possono essere inclusi nel piano di ispezione.
| Sistema standard | Standard pertinente | Descrizione |
|---|---|---|
| ASTM | ASTM A671/A671M | Tubi saldati a fusione elettrica in acciaio per temperature atmosferiche e inferiori |
| ASTM | ASTM A20/A20M | Requisiti generali per piastre in acciaio utilizzate per recipienti a pressione |
| ASTM | ASTM A370 | Metodi di prova meccanica per prodotti in acciaio |
| EN | EN 10217 Serie | Tubi saldati in acciaio per scopi di pressione; il grado del materiale deve essere selezionato in base alle condizioni di servizio |
| JIS | JIS G 3460 | Tubi in acciaio per servizio a bassa temperatura |
| GOST | Specifica applicabile per tubi a pressione GOST | I requisiti di grado e progettazione devono essere verificati rispetto alla specifica del singolo progetto |
| GB | Specifica applicabile per tubazioni a pressione o a bassa temperatura GB/T | L'equivalenza dei materiali deve essere verificata tramite chimica, proprietà meccaniche, requisiti di impatto e percorso di produzione |
I gradi ASTM, EN, JIS, GOST e GB non devono essere considerati automaticamente intercambiabili. La sostituzione deve essere confermata rispetto alla composizione chimica, alla resistenza meccanica, alla temperatura di prova di impatto, al processo di saldatura, al trattamento termico, ai requisiti di ispezione e al codice di progettazione della pressione applicabile.
I tubi EFW ASTM A671 CC60 o CC65 possono essere specificati per collettori di trasferimento di gas naturale a bassa temperatura di grande diametro presso impianti di movimentazione GNL quando il grado, la classe, i requisiti di prova di impatto, la temperatura di progettazione e il codice di tubazioni applicabile sono verificati dall'ingegnere di progetto.
Per questa applicazione, la Classe 22 o la Classe 32 sono comunemente considerate dove il trattamento termico post-saldatura o la normalizzazione, l'esame radiografico della saldatura e la prova di pressione sono richiesti dalla specifica del progetto.
La selezione esatta del materiale deve basarsi sulla temperatura minima del metallo di progetto e sulle prestazioni di impatto Charpy richieste piuttosto che sulla sola resistenza del tubo.
I seguenti valori mostrano i requisiti rappresentativi della chimica delle piastre ASTM utilizzati per produrre cinque gradi comuni di tubi in acciaio al carbonio ASTM A671.
I valori si basano sull'analisi del calore. I limiti di carbonio mostrati di seguito si applicano alle piastre A515 fino a 25 mm di spessore e alle piastre A516 fino a 12,5 mm di spessore. I limiti di carbonio aumentano per determinati spessori di piastra maggiori; pertanto, lo spessore di piastra applicabile deve sempre essere verificato rispetto al requisito ASTM A515/A515M o ASTM A516/A516M corrispondente.
| Grado ASTM A671 | Piastra di base | C Max. % | Mn % | Si % | P Max. % | S Max. % |
|---|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 0,24 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CB65 | ASTM A515 Gr.65 | 0,28 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CC60 | ASTM A516 Gr.60 | 0,21 | 0,60–0,90* | 0,15–0,40 | 0,025 | 0,025 |
| CC65 | ASTM A516 Gr.65 | 0,24 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
| CC70 | ASTM A516 Gr.70 | 0,27 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
Il grado del tubo ASTM A671 deriva il suo livello di resistenza del metallo di base dalla specifica corrispondente della piastra per recipienti a pressione.
| Grado ASTM A671 | Piastra di base | Resistenza allo snervamento Min. MPa | Resistenza alla trazione MPa | Allungamento in 50 mm Min. % | Allungamento in 200 mm Min. % |
|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 220 | 415–550 | 25 | 21 |
| CB65 | ASTM A515 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC60 | ASTM A516 Gr.60 | 220 | 415–550 | 25 | 21 |
| CC65 | ASTM A516 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC70 | ASTM A516 Gr.70 | 260 | 485–620 | 21 | 17 |
![]()
![]()
![]()
![]()
R: produttore, possiamo anche fare commercio.
R: In generale, sono 10-15 giorni se le merci sono in magazzino, o sono 30-40 giorni se le merci non sono in magazzino, è secondo la quantità.
R: Sì, potremmo offrire il campione gratuitamente ma dobbiamo pagare il costo del trasporto.
R: Pagamento=2000USD, 30% T/T in anticipo, saldo prima della spedizione.
Se hai un'altra domanda, non esitare a contattarmi.